-
-
上海志辰實(shí)業(yè)有限公司
Shanghai Zhi Chen Industrial Co., Ltd.
13816960458

熱門搜索:
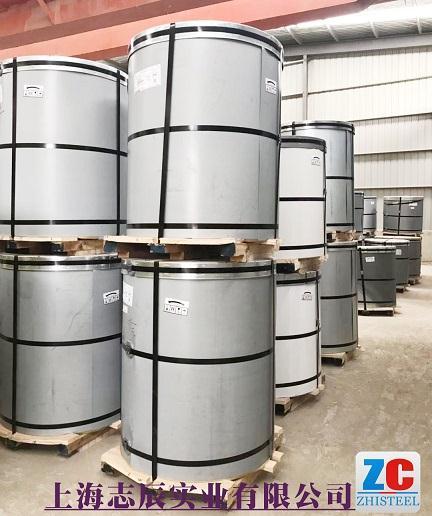

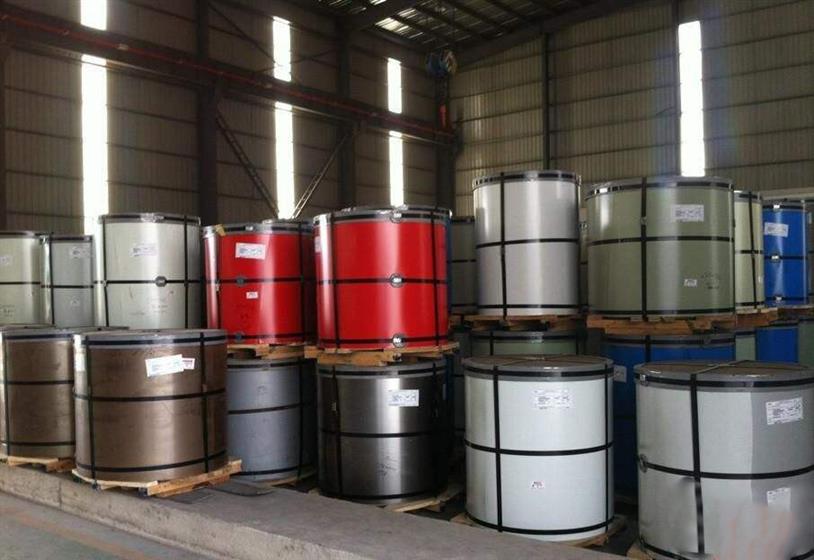
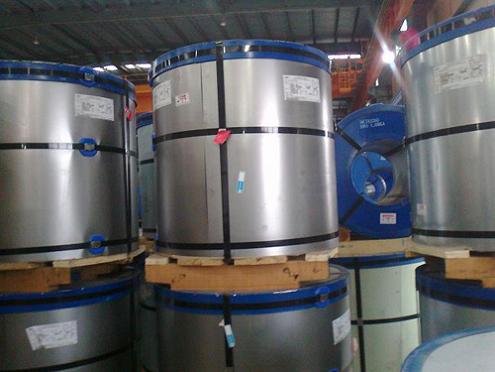
寶鋼彩涂板—制造過程更綠色
預(yù)處理:內(nèi)部供料,所供基板不涂油,減少了脫脂液和防銹油的消耗以及相關(guān)廢水處理的壓力。工廠化統(tǒng)一處理鈍化廢水,提高了處理效率及可能的泄漏風(fēng)險(xiǎn)。輥涂預(yù)處理(D|P)的使用,徹底杜絕了廢水。涂料及涂層:密封涂層室負(fù)壓,減少溶劑外泄,防火地坪,溶劑收集并焚燒。采用環(huán)保涂料、水性涂料、不采用、作為稀釋劑。烘烤固化:所揮發(fā)的溶劑全回收,回收的溶劑全部進(jìn)行高溫焚燒,焚燒產(chǎn)生的熱量用于補(bǔ)充熱風(fēng)加熱。其他:開卷及轡取部位產(chǎn)生的切頭切尾、捆帶等金屬材料全部作為廢鋼回爐煉鋼。
■全流程的生產(chǎn)質(zhì)量控制管理
全流程(煉鋼——彩涂)的制造過程對終產(chǎn)品的性能至關(guān)重要。比如力學(xué)性能控制,由于對基板化學(xué)成分不受控,因此,彩涂生產(chǎn)廠熱鍍鋅機(jī)組的退火溫度控制就沒有針對性,導(dǎo)致力學(xué)性能隨基板不同而不穩(wěn)定,比如由于沒有上下工序的配合,鋼板的板型控制就失去方向;比如由于基板的缺乏,生產(chǎn)節(jié)奏拉長,導(dǎo)致鋼板表面的活性下降,影吶鍍層和基板、鍍層和涂層表面結(jié)合力不佳。無論是鍍鋅還是彩涂,它的基板都不能放置太久。寶鋼從70年代末開工建設(shè)起,從日本引進(jìn)了一貫質(zhì)量管理方法,它的基本思路就是輸入用戶需求,將寶鋼生產(chǎn)工藝、人員、設(shè)備、原料、研發(fā)、營銷等進(jìn)行規(guī)范設(shè)計(jì),從原料到成品的全過程進(jìn)行管控,以質(zhì)量為中心兼顧效率、成本、交貨期的質(zhì)量管理方法,并借助PDCA方法持續(xù)改進(jìn)質(zhì)量以滿足用戶日益提高的品質(zhì)要求。
完備的檢測裝備,的檢測手段
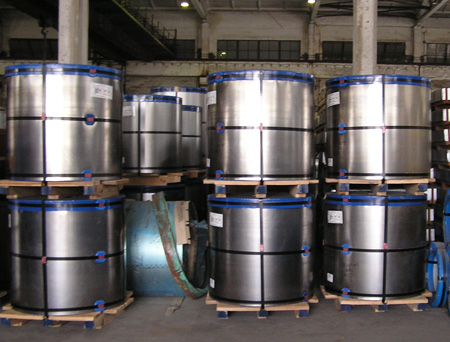
彩鋼卷基本概念又叫彩色鋼卷,采用復(fù)合技術(shù)將鋼材與色澤鮮艷豐富的腹膜高度融合成一體,兼?zhèn)涠喾N材料的良好性能,極大地提高材料的化學(xué)穩(wěn)定性,具有更有效的防銹和防腐性能。彩鋼不僅具備鋼材在柔韌性、可塑性、耐壓、耐磨、散熱及抗高溫方面的品質(zhì),同時在色澤、光潔度、手感等方面也非常突出。值得一提的是,彩鋼生產(chǎn)使用的所有原料均為無污染無公害環(huán)保材料,且生產(chǎn)過程完全絕塵,無論是生產(chǎn)還是后期的使用都具備極高的環(huán)保特性。
彩鋼卷彩鋼分類
彩鋼材料共分為五類:包裝類、家電類、建材類、光學(xué)材料及裝飾材料。其中以家電類彩鋼材料工藝好精細(xì),生產(chǎn)要求高。
彩鋼卷彩鋼存在的問題
1.盡管目前用量大的建材用熱鍍鋅基板產(chǎn)能很大,但缺少無鋅花平整熱鍍鋅鋼卷及鋅合金鍍層鋼卷等良好的基板;
2.國產(chǎn)涂料品種、質(zhì)量不能完全滿足需求,涂料的高價(jià)格降低了競爭力,貼膜彩色板所需塑膠膜尚需依賴,缺少涂層厚、功能性、高強(qiáng)度、花色豐富的彩涂板;
3.產(chǎn)品不夠規(guī)范,造成嚴(yán)重浪費(fèi),產(chǎn)能4萬噸/年以下的低產(chǎn)能機(jī)組過多,在產(chǎn)品質(zhì)量和環(huán)境保護(hù)方面都存在問題;
4.全國彩涂機(jī)組過多,遠(yuǎn)超過市場需求,致使許多彩涂機(jī)組開工率很低,甚至停產(chǎn)。
鹽霧箱
涂層厚度檢測:彩涂板涂層厚度是彩涂板成品檢測中的重要指標(biāo),它直接影響彩涂板其它各項(xiàng)性能,其準(zhǔn)確與否不僅影響彩涂板的質(zhì)量,而且也影響生產(chǎn)成本。
實(shí)驗(yàn)方法執(zhí)行標(biāo)準(zhǔn)為GB/T12754-2006彩色涂層鋼板及鋼帶和GB/T13448-2006彩色涂層鋼板及鋼帶的試驗(yàn)方法。GB/T13448-2006中規(guī)定的4種彩涂板涂層厚度的檢測方法為磁性測厚儀法、千分尺法、鉆孔破壞式顯微鏡法和金相顯微鏡法。
QUV老化儀
色差檢測:彩涂板的色差測定原理是通過測定參照樣和試樣的光譜三值,即可定量測定出試樣與參照樣的顏色差異。色差儀通常采用的幾何結(jié)構(gòu)分為定向型和積分球型兩種。